单工位与多工位尺寸检测仪:并行优势与适用场景解析
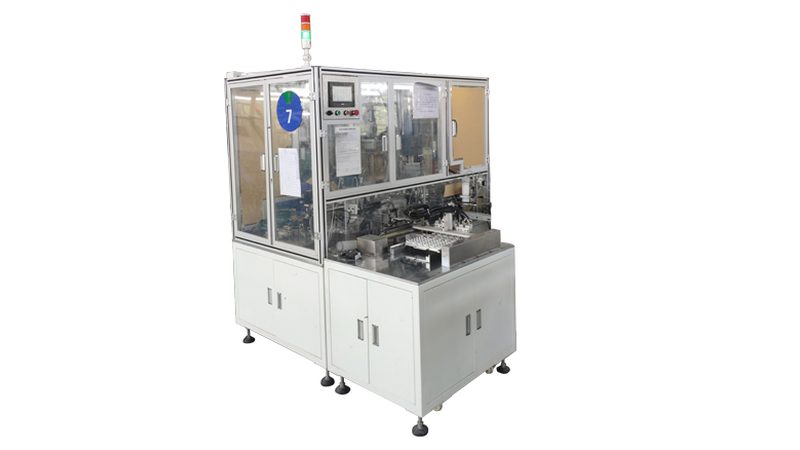
标题:单工位与多工位尺寸检测仪:并行优势与适用场景解析
一、检测需求背景
在制造业中,尺寸检测是保证产品质量和工艺精度的重要环节。随着自动化程度的提高,尺寸检测仪在生产线上的应用越来越广泛。然而,面对单工位和多工位并行两种尺寸检测仪,企业该如何选择?本文将从实际需求出发,分析两种检测仪的优势与适用场景。
二、单工位尺寸检测仪
单工位尺寸检测仪适用于检测流程简单、检测速度要求不高的场合。其特点如下:
1. 结构简单:单工位检测仪通常由传感器、控制器和执行机构组成,结构相对简单,易于维护。 2. 成本较低:由于结构简单,单工位检测仪的成本相对较低,适合预算有限的企业。 3. 适用范围广:单工位检测仪可应用于各种尺寸检测场景,如零件尺寸、形状、位置等。
三、多工位并行尺寸检测仪
多工位并行尺寸检测仪适用于检测流程复杂、检测速度要求较高的场合。其特点如下:
1. 检测速度快:多工位并行检测仪可同时检测多个工位,大大提高检测效率,缩短生产周期。 2. 精度高:多工位检测仪采用高精度传感器和算法,确保检测结果的准确性。 3. 适用场景有限:多工位检测仪适用于检测流程复杂、对检测速度和精度要求较高的场合,如汽车零部件、航空航天等领域。
四、选择依据
企业在选择尺寸检测仪时,应综合考虑以下因素:
1. 检测需求:根据实际生产需求,确定检测速度、精度和适用范围。 2. 投资预算:单工位检测仪成本较低,适合预算有限的企业;多工位检测仪成本较高,适合对检测速度和精度要求较高的企业。 3. 维护成本:单工位检测仪结构简单,维护成本较低;多工位检测仪结构复杂,维护成本较高。
五、总结
单工位与多工位并行尺寸检测仪各有优缺点,企业应根据自身需求选择合适的检测仪。在实际应用中,企业还需关注检测仪的精度、稳定性、易用性等因素,以确保生产线的稳定运行。
本文由 印刷交易网 整理发布。